Laser fiber a plazma — czym różnią się te metody cięcia
Laser światłowodowy i plazma tną blachy termicznie, według tego samego rysunku DXF. Różnią się szerokością szczeliny, dokładnością, wyglądem krawędzi i zakresem grubości, w którym pracują ekonomicznie. Poniżej zebraliśmy te różnice w jednym miejscu.
Jak działają
Laser światłowodowy (fiber) skupia wiązkę światła w plamce o średnicy ułamka milimetra. Materiał topi się, a gaz tnący wydmuchuje go ze szczeliny. Stal konstrukcyjną tnie się zwykle tlenem — spalanie dokłada ciepła i przyspiesza cięcie grubszych blach. Stal nierdzewną, aluminium i cienką stal tnie się azotem albo sprężonym powietrzem, co daje krawędź bez warstwy tlenków.
Plazma tnie łukiem elektrycznym, który jarzy się między elektrodą w palniku a ciętą blachą. Gaz przepływający przez dyszę zamienia się w strumień plazmy o bardzo wysokiej temperaturze, który topi metal i wydmuchuje go ze szczeliny. Łuk zamyka się przez materiał, dlatego plazmą tnie się wyłącznie metale przewodzące prąd.
Szczelina i krawędź
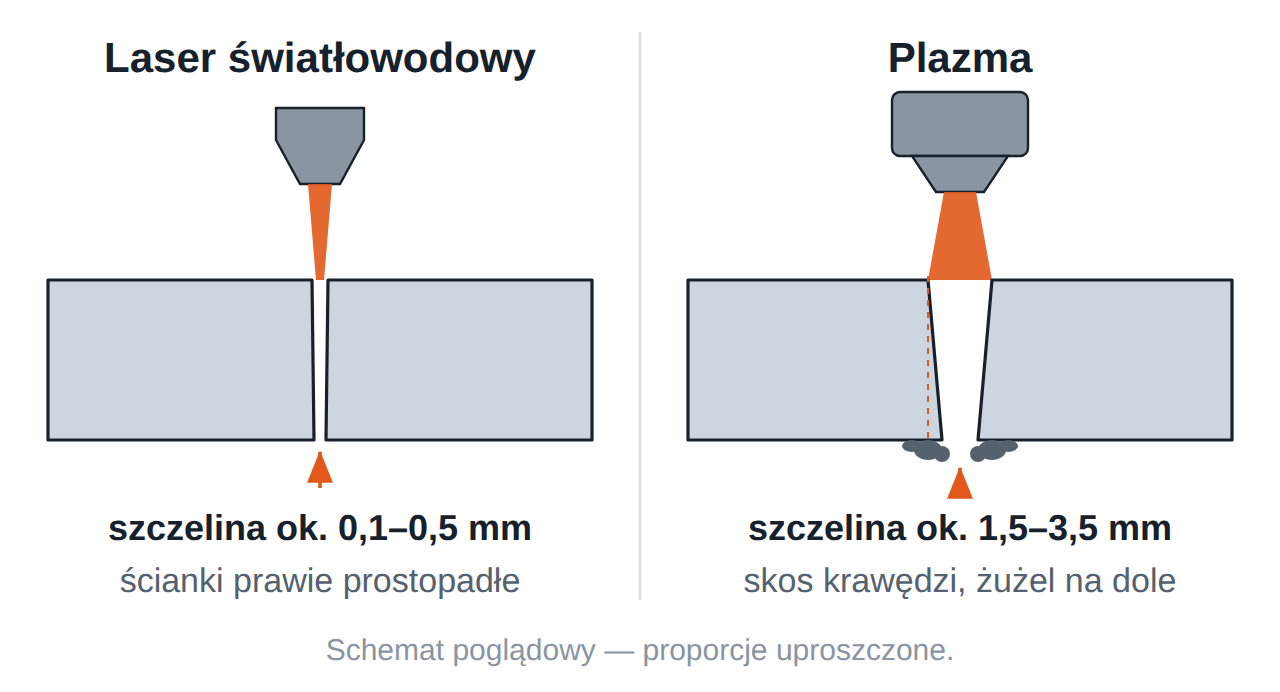
Szczelina po laserze ma kilka dziesiątych milimetra szerokości, a jej ścianki są prawie prostopadłe do powierzchni blachy. Plazma zostawia szczelinę szerokości ok. 1,5–3,5 mm, a krawędź ma zwykle niewielki skos — od około jednego stopnia przy plazmie wysokiej rozdzielczości do kilku stopni przy urządzeniach klasycznych. Na dolnej krawędzi po plazmie częściej zostaje żużel, który usuwa się przed malowaniem albo spawaniem.
Jakość krawędzi po cięciu termicznym — laserem, plazmą i gazem — opisuje norma PN-EN ISO 9013, między innymi przez tolerancję prostopadłości i chropowatość powierzchni cięcia.
Porównanie
| Laser fiber | Plazma | |
|---|---|---|
| Szerokość szczeliny | ok. 0,1–0,5 mm | ok. 1,5–3,5 mm |
| Dokładność wymiarowa | ok. ±0,1 mm w blachach do ok. 6 mm, z grubością rośnie | od kilku dziesiątych milimetra do ok. 1 mm, zależnie od urządzenia |
| Skos krawędzi | niewielki | od ok. 1° do kilku stopni |
| Najmniejszy otwór | ok. 1 × grubość blachy, przy cięciu azotem mniej | ok. 1,5 × grubość; w plazmie wysokiej rozdzielczości ok. 1 × grubość |
| Strefa wpływu ciepła | wąska | szersza |
| Przewaga w grubościach | cienkie i średnie blachy; górną granicę wyznacza moc źródła | grube płyty, zwykle od ok. 15–20 mm |
| Materiały | stal, stal nierdzewna, aluminium, miedź, mosiądz | metale przewodzące prąd |
| Koszt urządzenia | wyższy | zwykle kilkukrotnie niższy |
Wartości w tabeli są orientacyjne — zależą od mocy źródła, klasy urządzenia i ciętego materiału.
Kiedy laser
- detale z blach cienkich i średnich, z wieloma otworami i drobnymi kształtami,
- wymiary w tolerancji dziesiątych części milimetra — np. detale do gięcia albo łączone na wpusty,
- krawędzie widoczne w gotowym wyrobie,
- serie, w których liczy się powtarzalność kolejnych sztuk.
Kiedy plazma
- grube płyty konstrukcyjne, w których liczy się koszt metra cięcia,
- elementy, których krawędź i tak jest obrabiana — np. fazowana pod spaw,
- detale, dla których tolerancja kilku dziesiątych milimetra nie ma znaczenia,
- blachy zardzewiałe, malowane albo o nierównej powierzchni.
Inne metody
Najgrubsze płyty stalowe tnie się także gazowo, palnikiem tlenowo-acetylenowym albo tlenowo-propanowym. Materiały wrażliwe na ciepło i niemetale tnie się strumieniem wody z dodatkiem ścierniwa — cięcie wodą nie nagrzewa materiału, ale jest wolniejsze od metod termicznych.
Z czego i w jakich grubościach tniemy
Tniemy laserem światłowodowym. Zestawienie gatunków i grubości, w których wykonujemy zlecenia, aktualizujemy razem z sekcją materiałów na stronie głównej:
Stal
Stal konstrukcyjna S235JR
- 2
- 3
- 4
- 5
- 6
- 8
- 10
Stal zimnowalcowana DC01
- 0,8
- 1
- 1,5
Mamy nadzieję, że porównanie ułatwi dobór metody do konkretnego detalu. Chętnie przejrzymy rysunek i powiemy, jak widzimy jego wykonanie — także wtedy, gdy lepiej sprawdzi się inna metoda niż nasza. Rysunek można przesłać przez formularz kontaktowy.