Strefa wpływu ciepła — co cięcie laserowe robi z krawędzią
Cięcie laserowe jest cięciem termicznym: wiązka topi stal w szczelinie, a ciepło na chwilę nagrzewa też materiał tuż obok. Ten wąski pas przy krawędzi nazywa się strefą wpływu ciepła. Poniżej opisujemy, jak powstaje, jak jest szeroka i kiedy ma znaczenie dla dalszej obróbki detalu.
Budowa krawędzi
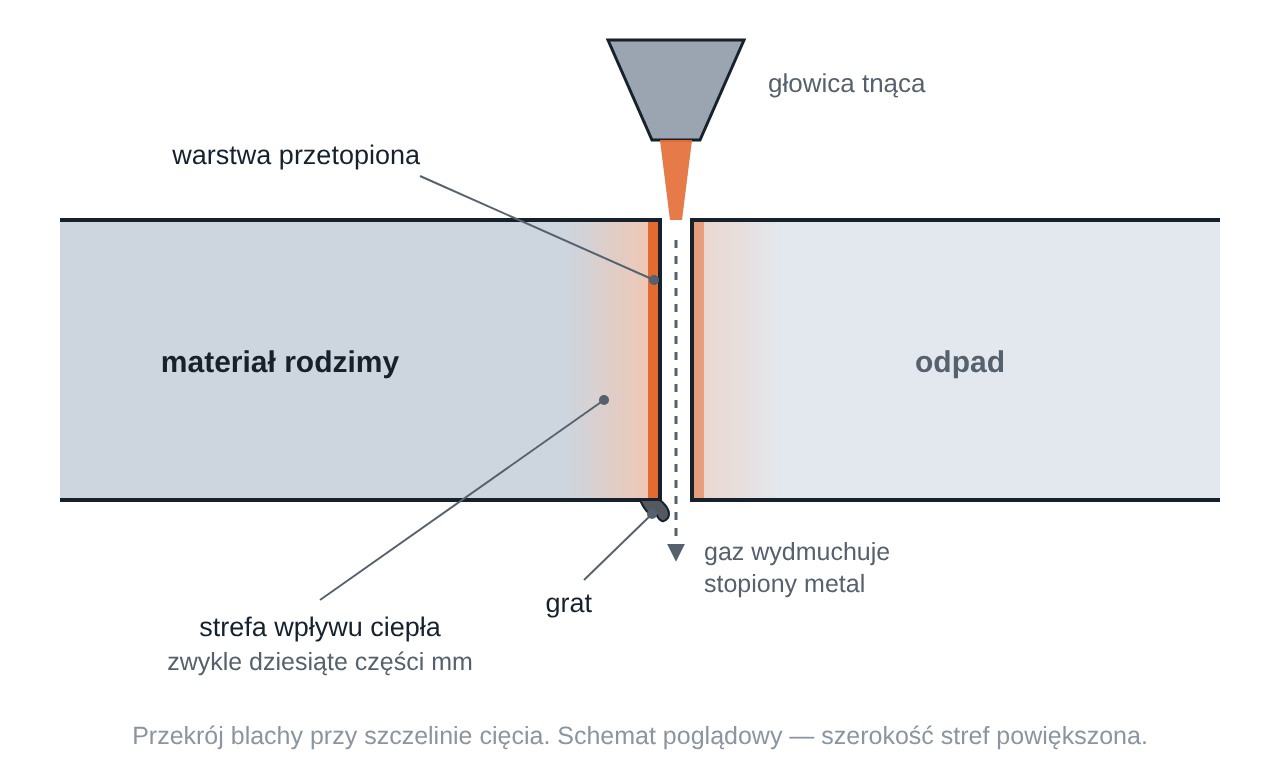
Patrząc od powierzchni cięcia w głąb detalu:
- warstwa przetopiona — bardzo cienka warstwa metalu, który się stopił i zakrzepł na ściance szczeliny; po cięciu tlenem pokrywają ją tlenki,
- strefa wpływu ciepła — materiał, który się nie stopił, ale nagrzał na tyle, że zmieniła się jego struktura,
- materiał rodzimy — dalej od krawędzi, bez zmian.
Na samej powierzchni cięcia widać drobne, regularne rowki — ślad ruchu wiązki i przepływu gazu. Na dolnej krawędzi może zostać grat, który opisaliśmy w artykule Grat po cięciu laserowym — gratowanie i stępianie krawędzi.
Jak jest szeroka
Laser skupia ciepło w bardzo wąskim pasie i szybko się przesuwa, dlatego strefa wpływu ciepła jest wąska — w cienkich i średnich blachach stalowych zwykle rzędu dziesiątych części milimetra. Szersza bywa w grubszych blachach ciętych tlenem, bo spalanie dokłada ciepła, a cięcie jest wolniejsze.
Szerokość zależy też od kształtu detalu. Małe otwory, wąskie mostki i gęste kontury nagrzewają się wielokrotnie, więc ciepło się w nich kumuluje — dlatego dla najmniejszych otworów i mostków przyjmuje się zasadę jednej grubości blachy, opisaną w artykule Najmniejszy otwór i mostek przy danej grubości blachy.
| Metoda cięcia | Strefa wpływu ciepła |
|---|---|
| Laser | wąska |
| Plazma | szersza niż po laserze |
| Cięcie gazowe (tlenowe) | najszersza z metod termicznych |
| Strumień wody ze ścierniwem | nie powstaje — cięcie bez nagrzewania |
Porównanie lasera i plazmy opisaliśmy w artykule Laser fiber a plazma.
Utwardzenie krawędzi
Nagrzany pas przy krawędzi stygnie bardzo szybko, bo ciepło odpływa do zimnego materiału obok. Stal schłodzona w ten sposób może się częściowo zahartować. O tym, jak bardzo, decyduje przede wszystkim zawartość węgla i dodatków stopowych:
- S235JR, DC01 — mało węgla; utwardzenie niewielkie, w praktyce zwykle bez znaczenia,
- S355 — więcej manganu i nieco więcej węgla; wzrost twardości przy krawędzi bywa mierzalny,
- stale o wyższej zawartości węgla, np. C45, stale do ulepszania cieplnego i trudnościeralne — krawędź może się utwardzić wyraźnie.
Skłonność stali do hartowania opisuje się równoważnikiem węgla (CEV) — podaje go świadectwo odbioru materiału. Oznaczenia gatunków objaśniliśmy w artykule Oznaczenia stali: S235JR, S355J2+N i dawne St3S, 18G2A.
Co to oznacza w praktyce
- Gwintowanie. W otworach wyciętych w S235JR i DC01 gwint nacina się zwykle bez przeszkód. W stalach o wyższej zawartości węgla twardsza warstwa przy krawędzi przyspiesza zużycie gwintowników — tam otwory pod gwint wierci się po cięciu albo wycina mniejsze i powiększa wiertłem. Informację o gwincie odczytujemy z rysunku PDF.
- Gięcie. Gięcie przechodzące przez krawędź ciętą rozciąga ją najmocniej. W grubszych blachach i stalach o wyższej wytrzymałości utwardzona warstwa i rowki na powierzchni cięcia mogą zapoczątkować pęknięcie po zewnętrznej stronie gięcia. Pomaga większy promień, gięcie w poprzek kierunku walcowania i stępienie krawędzi — opisaliśmy to w artykule Detal do gięcia — półka, otwory i wycięcia odciążające.
- Spawanie. Spoina przetapia krawędź razem ze strefą wpływu ciepła, więc przy typowym spawaniu strefa ta nie ma znaczenia. Wpływ tlenków po cięciu tlenem opisaliśmy w artykule Tlen czy azot — krawędź po cięciu a malowanie i spawanie.
- Malowanie i cynkowanie. Dla przyczepności farby znaczenie ma warstwa tlenków, a nie sama strefa wpływu ciepła. Na krawędziach ciętych termicznie powłoka cynku bywa cieńsza — opisaliśmy to w artykule Jak zabezpieczyć detale ze stali czarnej przed korozją.
- Obciążenia zmienne. W elementach pracujących zmęczeniowo krawędź cięta termicznie bywa traktowana jak karb. Wymagania dotyczące jej obróbki — np. szlifowania po cięciu — określa projekt konstrukcji.
Jakość krawędzi na rysunku
Prostopadłość i chropowatość powierzchni cięcia opisuje norma PN-EN ISO 9013. Przy detalach, w których krawędź pełni funkcję — jest powierzchnią przylgową, prowadzącą albo pracuje zmęczeniowo — wymagania wobec niej omawiamy przy wycenie. Zapis takich wymagań na rysunku opisaliśmy w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku.
Mamy nadzieję, że opis wyjaśnia, co dzieje się z krawędzią podczas cięcia. Pytania o konkretny detal chętnie omówimy — rysunek można przesłać przez formularz kontaktowy.