Jak zabezpieczyć detale ze stali czarnej przed korozją
Detale ze stali czarnej — S235JR, S355 czy DC01 — nie mają własnej ochrony przed korozją. Po cięciu laserowym krawędzie i powierzchnie zaczynają rdzewieć, gdy tylko trafi na nie wilgoć. Poniżej zestawiamy sposoby zabezpieczenia detali i to, o czym warto pamiętać już na etapie rysunku.
Rdza nalotowa po cięciu
Krawędź po cięciu azotem to czysty metal, który w wilgotnym powietrzu pokrywa się nalotem rdzy w ciągu kilku dni. Krawędź po cięciu tlenem ma cienką warstwę tlenków, ale ona także nie chroni stali na dłużej. Blacha walcowana na zimno, np. DC01, przychodzi z huty lekko naoliwiona, co chroni powierzchnię tylko przez pewien czas, a zgorzelina na blasze walcowanej na gorąco pęka i nie jest powłoką ochronną.
Detalom bez powłoki służy suche, ogrzewane miejsce — z dala od drzwi zewnętrznych i nie bezpośrednio na posadzce. Szczególnie szybko rdzewieją detale przywiezione zimą z nieogrzewanego samochodu do ciepłej hali: na zimnej stali skrapla się para wodna. Na czas transportu i dłuższego składowania stosuje się olej ochronny albo opakowania z inhibitorem korozji (VCI).
Jak agresywne jest otoczenie
Norma PN-EN ISO 12944-2 dzieli środowiska na kategorie korozyjności. Od kategorii zależy dobór zabezpieczenia:
| Kategoria | Przykład środowiska |
|---|---|
| C1 — bardzo mała | ogrzewane pomieszczenia: biura, sklepy, szkoły |
| C2 — mała | nieogrzewane hale i magazyny, tereny wiejskie |
| C3 — średnia | atmosfera miejska, lekkie zanieczyszczenia przemysłowe; wilgotne pomieszczenia produkcyjne |
| C4 — duża | tereny przemysłowe, wybrzeże o umiarkowanym zasoleniu; zakłady chemiczne, baseny |
| C5 — bardzo duża | przemysł o dużej wilgotności, wybrzeże o dużym zasoleniu |
| CX — ekstremalna | konstrukcje morskie, środowiska skrajne |
Sposoby zabezpieczenia
| Sposób | Krawędzie i otwory | Typowe zastosowanie |
|---|---|---|
| Olej ochronny, opakowanie VCI | ochrona czasowa | transport i magazynowanie |
| Malowanie proszkowe | tak, równiej przy krawędziach zaokrąglonych | obudowy, osłony, meble, detale do wnętrz |
| Malowanie mokre (system wielowarstwowy) | tak | konstrukcje stalowe, także na zewnątrz |
| Cynkowanie ogniowe | tak, także wewnątrz otworów | konstrukcje zewnętrzne, balustrady, wsporniki |
| Cynkowanie galwaniczne | tak, cienka powłoka | drobne detale, wnętrza |
| Cynkowanie ogniowe i malowanie (system duplex) | tak | długa trwałość w agresywnym środowisku |
Ostra krawędź a powłoka
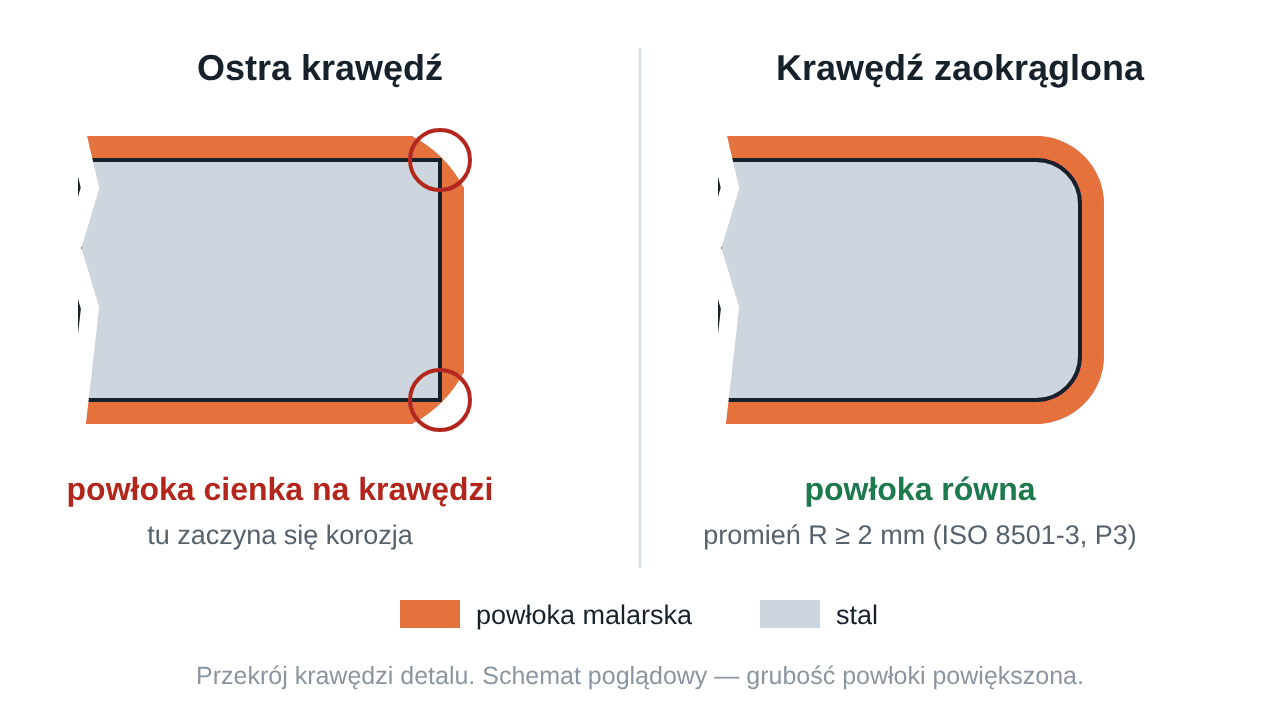
Farba w stanie ciekłym, a farba proszkowa w trakcie utwardzania, ściąga się z ostrej krawędzi pod wpływem napięcia powierzchniowego. Na samej krawędzi powłoka jest wtedy wyraźnie cieńsza niż na powierzchni — i właśnie tam najczęściej zaczyna się korozja. Zaokrąglenie krawędzi wyrównuje grubość powłoki. Norma PN-EN ISO 12944-3 zaleca zaokrąglanie krawędzi w konstrukcjach chronionych powłokami, a PN-EN ISO 8501-3 w najwyższym stopniu przygotowania (P3) wymaga promienia co najmniej 2 mm.
Gratowanie i zaokrąglanie krawędzi opisaliśmy w artykule Grat po cięciu laserowym — gratowanie i stępianie krawędzi.
Malowanie proszkowe — przygotowanie detali
- Tlenki i zgorzelina. Krawędzie po cięciu tlenem i zgorzelinę z blachy walcowanej na gorąco usuwa się zwykle przed malowaniem — śrutowaniem, szlifowaniem albo trawieniem. Opisaliśmy to w artykułach Tlen czy azot — krawędź po cięciu a malowanie i spawanie i Blacha gorącowalcowana, zimnowalcowana i trawiona — różnice.
- Odtłuszczanie i powłoka konwersyjna. Olej z blachy zimnowalcowanej i ślady po obróbce usuwa się przed malowaniem; malarnie stosują zwykle także powłokę konwersyjną, np. fosforanową, która poprawia przyczepność i ochronę pod farbą.
- Śrutowanie. Czystość powierzchni po śrutowaniu określa PN-EN ISO 8501-1 — przed malowaniem konstrukcji często wymaga się stopnia Sa 2½.
- Otwór do zawieszenia. Detal w lakierni wisi na haku. Mały otwór technologiczny wycięty razem z konturem detalu kosztuje niewiele i oszczędza zawieszania detalu za otwory montażowe, które powinny zostać czyste.
Wymagania przygotowania powierzchni zależą od systemu malarskiego, dlatego uzgadnia się je zwykle z malarnią.
Cynkowanie ogniowe — o czym pamiętać przy rysunku
Detale zanurza się w kąpieli ciekłego cynku o temperaturze ok. 450 °C. Powłokę opisuje norma PN-EN ISO 1461, a projektowanie elementów do cynkowania — PN-EN ISO 14713-2.
- Otwory technologiczne. Zamknięte przestrzenie w konstrukcjach spawanych — np. profile zaślepione blachą — potrzebują otworów wlewowych i odpowietrzających. Wycięte laserem w blachach przed spawaniem nie wymagają późniejszego wiercenia.
- Odkształcenia. Cienkie, duże i niesymetryczne detale mogą się w kąpieli odkształcić — naprężenia w blasze uwalniają się przy nagrzaniu podobnie jak przy cięciu. Opisaliśmy to w artykule Dlaczego detal wygina się po cięciu laserowym.
- Otwory i gwinty. Powłoka zmniejsza średnicę otworu o dwie swoje grubości. Gwinty wewnętrzne nacina się zwykle po cynkowaniu, a przy połączeniach śrubowych stosuje się odpowiedni luz.
- Skład stali. Zawartość krzemu i fosforu wpływa na grubość i wygląd powłoki — detale z różnych partii blachy mogą po cynkowaniu wyglądać nieco inaczej.
- Krawędzie cięte termicznie. Na krawędziach po cięciu termicznym powłoka cynku bywa cieńsza niż na powierzchni blachy; przy wysokich wymaganiach cynkownie zalecają lekkie zeszlifowanie krawędzi przed cynkowaniem.
Blacha ocynkowana zamiast cynkowania detalu
Detal można też wyciąć z blachy już ocynkowanej. Krawędź cięcia nie ma wtedy powłoki — opisaliśmy to w artykule S235JR, S355, DC01 czy ocynk — którą blachę stalową wybrać. Do pracy na zewnątrz stosuje się zwykle odwrotną kolejność: cięcie z blachy czarnej, gięcie i spawanie, a na końcu cynkowanie ogniowe gotowego detalu.
Kolejność obróbki
Cięcie, gięcie i spawanie poprzedzają przygotowanie powierzchni i powłokę. Powłoka ma swoją grubość — proszkowa zwykle kilkadziesiąt do ponad stu mikrometrów, cynkowa podobnie — więc przy wpustach, otworach pasowanych i elementach wsuwanych jeden w drugi luz warto przewidzieć już w rysunku. Zapis tolerancji opisaliśmy w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku.
Mamy nadzieję, że zestawienie ułatwi zaplanowanie zabezpieczenia detali. Informacja w zapytaniu, że detal będzie malowany albo cynkowany, pomaga nam dobrać sposób cięcia — rysunek można przesłać przez formularz kontaktowy.