Blacha gorącowalcowana, zimnowalcowana i trawiona — różnice
Blachy stalowe trafiają do cięcia w trzech odmianach: walcowane na gorąco, trawione i walcowane na zimno. Różnią się powierzchnią, dokładnością grubości, zakresem grubości i ceną. Poniżej zestawiamy te różnice i to, co z nich wynika przy cięciu laserowym, gięciu i malowaniu.
Jak powstają
- Blacha walcowana na gorąco powstaje z kęsiska rozgrzanego do ok. 1200 °C, walcowanego na pasmo i zwijanego w krąg. Na gorącej stali tworzy się zgorzelina — ciemnoszara warstwa tlenków. Arkusze tnie się z kręgu po rozwinięciu i wyprostowaniu. Grubsze blachy walcuje się też jako pojedyncze arkusze — tolerancje takich blach, od 3 mm wzwyż, opisuje PN-EN 10029.
- Blacha trawiona to blacha walcowana na gorąco, z której zgorzelinę usunięto w kąpieli kwasu. Po trawieniu powierzchnię się oliwi, żeby nie rdzewiała.
- Blacha walcowana na zimno powstaje z blachy trawionej, walcowanej dalej w temperaturze otoczenia do mniejszej grubości, a potem wyżarzanej i walcowanej wygładzająco. Ma gładką, jasną powierzchnię i dokładną grubość.
Porównanie
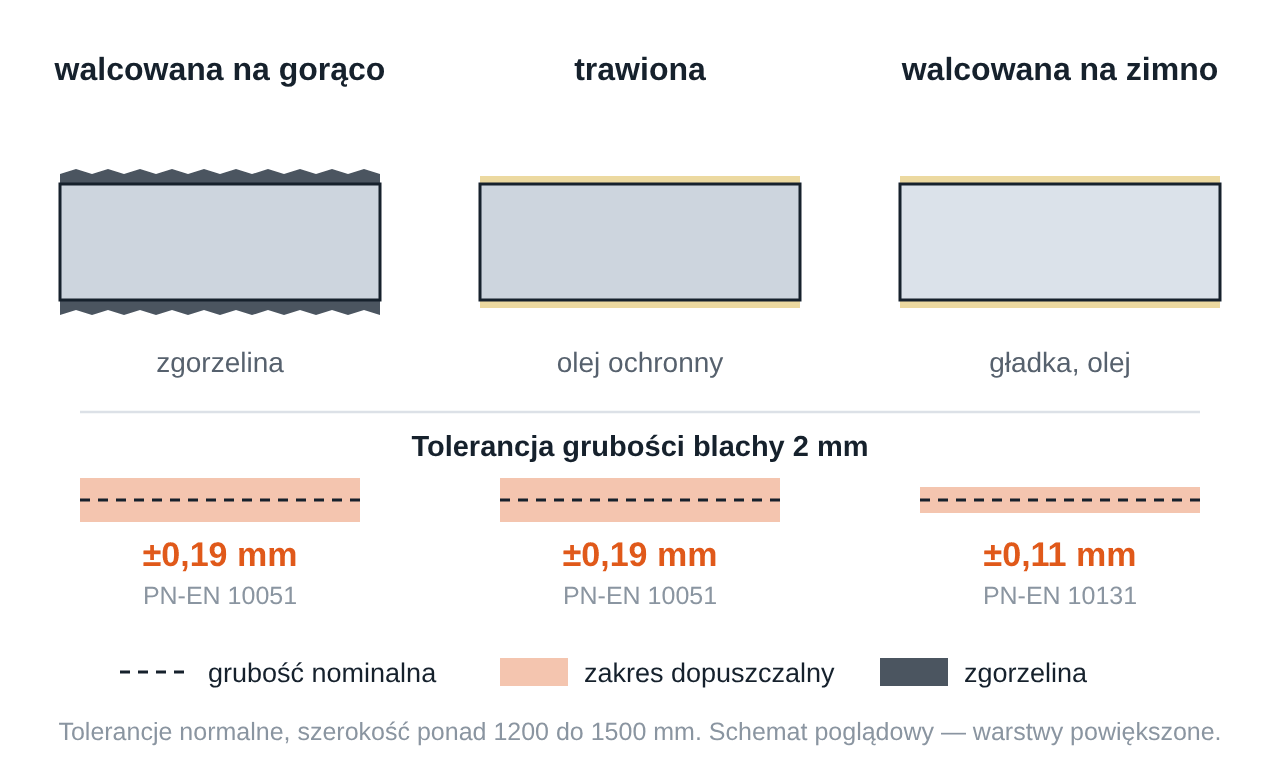
| Walcowana na gorąco | Trawiona | Walcowana na zimno | |
|---|---|---|---|
| Powierzchnia | zgorzelina, ciemnoszara | metaliczna, matowa, naoliwiona | gładka, jasna, naoliwiona |
| Typowe gatunki | S235JR, S355J2, DD11 | S235JR, S355MC, DD11–DD13 | DC01–DC06 |
| Typowe grubości | od ok. 1,5–2 mm | zwykle ok. 1,5–6 mm | zwykle ok. 0,4–3 mm |
| Tolerancje grubości | PN-EN 10051 | PN-EN 10051 | PN-EN 10131 — ok. 1,5–2 razy węższe |
| Cena | zwykle najniższa | pośrednia | zwykle najwyższa |
Oznaczenia gatunków — S, DC, DD, MC — objaśniliśmy w artykule Oznaczenia stali: S235JR, S355J2+N i dawne St3S, 18G2A.
Tolerancje grubości
Blacha o grubości nominalnej 3 mm nie ma dokładnie 3 mm. Normy wyrobów dopuszczają odchyłki, które dla blach walcowanych na zimno są wyraźnie mniejsze:
| Grubość | Walcowana na gorąco (PN-EN 10051) | Walcowana na zimno (PN-EN 10131) |
|---|---|---|
| 1 mm | — | ±0,06 mm |
| 1,5 mm | ±0,19 mm | ±0,09 mm |
| 2 mm | ±0,19 mm | ±0,11 mm |
| 3 mm | ±0,22 mm | ±0,15 mm |
| 4 mm | ±0,24 mm | — |
| 6 mm | ±0,28 mm | — |
| 8 mm | ±0,30 mm | — |
| 10 mm | ±0,33 mm | — |
Wartości dla tolerancji normalnych, szerokości blachy ponad 1200 do 1500 mm, stali o granicy plastyczności do 300 MPa (np. S235JR) w PN-EN 10051 i poniżej 260 MPa (np. DC01) w PN-EN 10131. Dla stali o wyższej wytrzymałości, np. S355, tolerancje są nieco szersze. Obie normy przewidują też tolerancje specjalne — węższe, zamawiane osobno.
Co z tego wynika:
- gięcie — kąt po gięciu zależy od grubości, więc większy rozrzut grubości to większy rozrzut kątów w serii,
- połączenia na wpust — wpust na blachę 3 mm walcowaną na gorąco powinien mieć luz na możliwą grubość do ok. 3,2 mm; opisaliśmy to w artykule Szczelina cięcia laserowego i kompensacja toru wiązki,
- masa — rzeczywista masa arkusza różni się od teoretycznej o kilka procent, co opisaliśmy w artykule Ciężar blachy stalowej — jak obliczyć masę arkusza i detalu.
Płaskość
Tolerancje płaskości w PN-EN 10051 są mniej więcej dwukrotnie większe niż w PN-EN 10131. Blacha walcowana na gorąco ma też zwykle więcej naprężeń własnych, które po cięciu częściowo się uwalniają — skąd się biorą i jak je ograniczyć, opisaliśmy w artykule Dlaczego detal wygina się po cięciu laserowym.
Cięcie laserowe
- Zgorzelina nie przeszkadza w cięciu, o ile dobrze przylega do blachy. Zgorzelina łuszcząca się i rdza pogarszają przebijanie i jakość krawędzi.
- Olej na blachach trawionych i zimnowalcowanych odparowuje przy cięciu; cienka warstwa z huty nie ma znaczenia.
- Krawędź zależy od gazu tnącego bardziej niż od odmiany blachy — opisaliśmy to w artykule Tlen czy azot — krawędź po cięciu a malowanie i spawanie.
Gięcie i malowanie
Zgorzelina pęka i odpryskuje w strefie gięcia, a jej resztki zostają na narzędziach. Blachy trawione i walcowane na zimno gną się czysto, a dokładniejsza grubość daje powtarzalny kąt.
Przed malowaniem proszkowym z blachy walcowanej na gorąco usuwa się zwykle zgorzelinę — śrutowaniem albo trawieniem. Blachę trawioną i walcowaną na zimno wystarczy zwykle odtłuścić. Przygotowanie detali do powłoki opisaliśmy w artykule Jak zabezpieczyć detale ze stali czarnej przed korozją.
Kiedy która
- Walcowana na gorąco — konstrukcje spawane, płyty montażowe, wsporniki, detale grubsze niż 3 mm i detale, które i tak będą śrutowane albo cynkowane.
- Trawiona — detale z grubszej blachy, które mają być malowane bez śrutowania albo gięte z czystą powierzchnią, np. elementy maszyn i pojazdów.
- Walcowana na zimno — obudowy, osłony, panele i cienkie detale gięte, zwłaszcza do malowania proszkowego.
Z czego tniemy
Gatunki i grubości, w których wykonujemy zlecenia, pokazuje zestawienie — aktualizujemy je razem z sekcją materiałów na stronie głównej:
Stal
Stal konstrukcyjna S235JR
- 2
- 3
- 4
- 5
- 6
- 8
- 10
Stal zimnowalcowana DC01
- 0,8
- 1
- 1,5
Inną odmianę blachy możemy wyciąć z materiału dostarczonego przez Państwa — opisaliśmy to w artykule Materiał z magazynu czy powierzony — co wybrać do cięcia. Pytania o dobór blachy chętnie wyjaśnimy — przez formularz kontaktowy albo telefonicznie.