Dlaczego detal wygina się po cięciu laserowym
Zdarza się, że detal wycięty z płaskiego arkusza nie leży płasko: długi pasek wygina się w łuk, a cienka płyta z gęstym ażurem faluje. Najczęściej nie jest to skutek samego cięcia, tylko naprężeń, które blacha miała w sobie wcześniej. Poniżej opisujemy, skąd się biorą i jak można je ograniczyć.
Naprężenia własne blachy
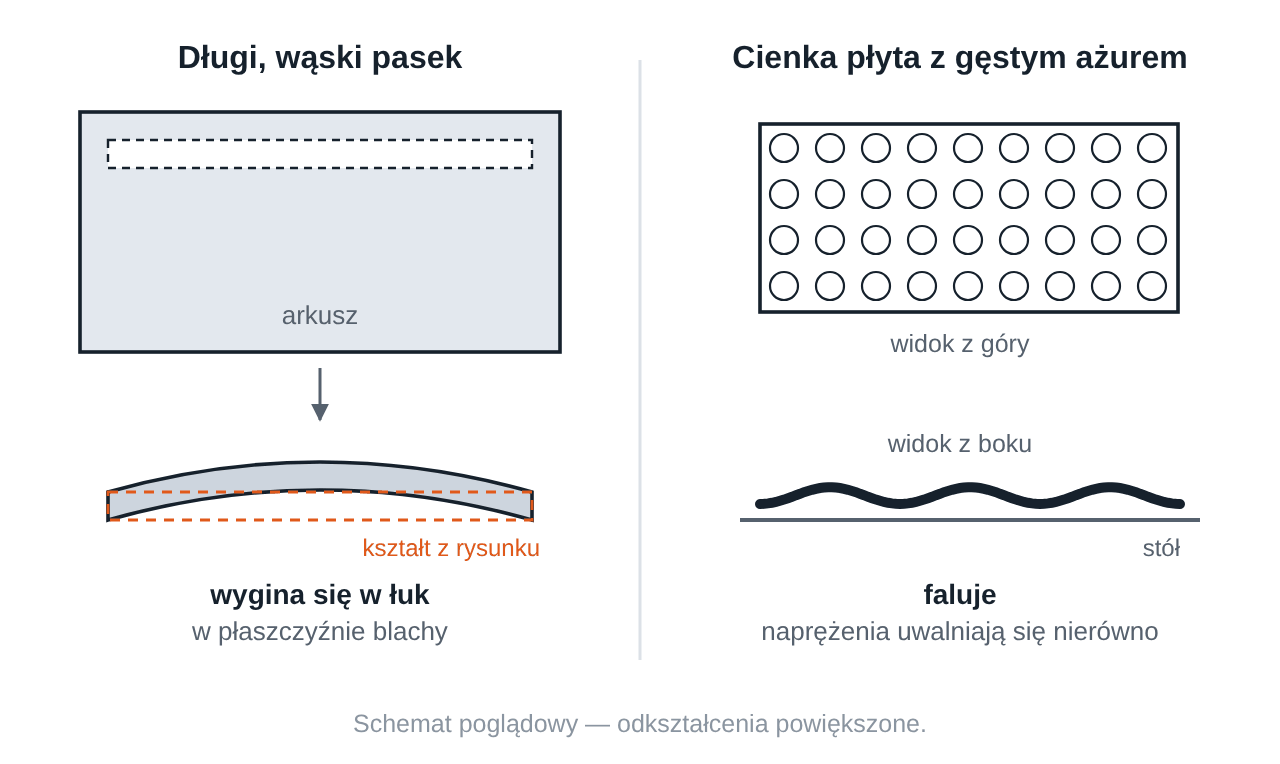
Blacha ma w sobie naprężenia z walcowania, nierównomiernego stygnięcia, zwijania w kręgi i prostowania przy rozwijaniu z kręgu. W całym arkuszu równoważą się nawzajem, dlatego arkusz leży płasko. Wycięcie detalu przerywa tę równowagę — detal przyjmuje kształt, w którym naprężenia, które w nim zostały, znów się równoważą.
Najwyraźniej widać to w detalach:
- długich i wąskich — paski, listwy i płaskowniki wycięte z arkusza wyginają się w łuk w płaszczyźnie blachy albo w górę,
- z dużą ilością materiału usuniętego z jednej strony — grzebienie, kształty typu U, ramki z szerokim wycięciem,
- cienkich, z gęstym ażurem — siatki otworów i perforacje w blachach do ok. 2 mm falują,
- z blach walcowanych na gorąco z kręgów — mają zwykle więcej naprężeń niż blachy walcowane na zimno.
Ciepło cięcia
Laser wprowadza ciepło w wąski pas przy krawędzi, ale przy gęstych konturach, małych odstępach i grubszej blasze ciętej tlenem ciepło się kumuluje. Nagrzany fragment rozszerza się, a stygnąc kurczy — przy nierównomiernym nagrzaniu zostaje odkształcenie. Laser wprowadza do blachy wyraźnie mniej ciepła niż plazma i cięcie gazowe, co opisaliśmy w artykułach Laser fiber a plazma i Strefa wpływu ciepła — co cięcie laserowe robi z krawędzią.
Co robimy przy cięciu
- Kolejność konturów. Najpierw wycinamy otwory, a dopiero na końcu obrys — detal trzyma się arkusza, dopóki nie są gotowe wszystkie kontury wewnętrzne.
- Rozłożenie ciepła. W gęstych siatkach otworów program prowadzi wiązkę między odległymi konturami, żeby jedno miejsce nie nagrzewało się raz za razem.
- Mikropołączenia. Detal przytrzymany w arkuszu kilkoma mostkami nie przesuwa się w trakcie cięcia — opisaliśmy je w artykule Mikropołączenia — dlaczego detal trzyma się arkusza.
- Odstępy. Odstęp między detalami dobieramy do grubości blachy — opisaliśmy to w artykule Szczelina cięcia laserowego i kompensacja toru wiązki.
Co pomaga na etapie rysunku
- Długie paski. Gdy liczy się prostoliniowość, tolerancja prostoliniowości na rysunku pozwala nam zaplanować rozkład — np. ułożyć pasek wzdłuż kierunku walcowania i z dala od brzegu arkusza.
- Kształty typu U i grzebienie. Dodatkowy mostek między ramionami, odcinany po cięciu albo po spawaniu, trzyma kształt w trakcie dalszej obróbki.
- Ażury w cienkiej blasze. Szersze mostki albo grubsza blacha ograniczają falowanie. Zasady dla mostków opisaliśmy w artykule Najmniejszy otwór i mostek przy danej grubości blachy.
- Detale do spawania. Spawanie wprowadza wielokrotnie więcej ciepła niż cięcie, więc odkształcenia po spawaniu planuje się osobno — kolejnością spoin i przyrządami.
Blachy do cięcia laserowego
Niektóre huty oferują blachy przeznaczone do cięcia laserowego — o ograniczonych naprężeniach własnych i podwyższonej płaskości, zwykle pod własnymi nazwami handlowymi. Przy detalach, w których płaskość jest kluczowa, taka blacha bywa tańsza niż prostowanie detali po cięciu. Możemy ją wyciąć jako materiał powierzony — opisaliśmy to w artykule Materiał z magazynu czy powierzony — co wybrać do cięcia.
Różnice w płaskości i tolerancjach między blachą walcowaną na gorąco i na zimno opisaliśmy w artykule Blacha gorącowalcowana, zimnowalcowana i trawiona — różnice.
Prostowanie
Detale, które po cięciu straciły płaskość, prostuje się na prostowarkach wielowalcowych — detal przechodzi między rzędami walców, które przeginają go naprzemiennie coraz słabiej i wyrównują naprężenia. Pojedyncze grubsze detale prostuje się też na prasie. Płaskość sprawdza się, kładąc detal na płycie pomiarowej i mierząc największą szczelinę pod nim.
Gdy detal wymaga płaskości ściślejszej niż blacha, z której jest wycinany, informacja o tym na rysunku pozwala nam omówić sposób jej uzyskania — tolerancje opisaliśmy w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku.
Mamy nadzieję, że opis wyjaśnia, skąd biorą się odkształcenia detali. Konkretny przypadek chętnie omówimy — rysunek można przesłać przez formularz kontaktowy.