Najmniejszy otwór i mostek przy danej grubości blachy
Przy projektowaniu detali do cięcia laserowego wraca pytanie, jak mały może być otwór i jak wąski mostek między dwoma wycięciami. Poniżej zebraliśmy zasady, z których korzystamy przy ocenie rysunków, razem z tabelą dla typowych grubości blach.
Zasada jednej grubości
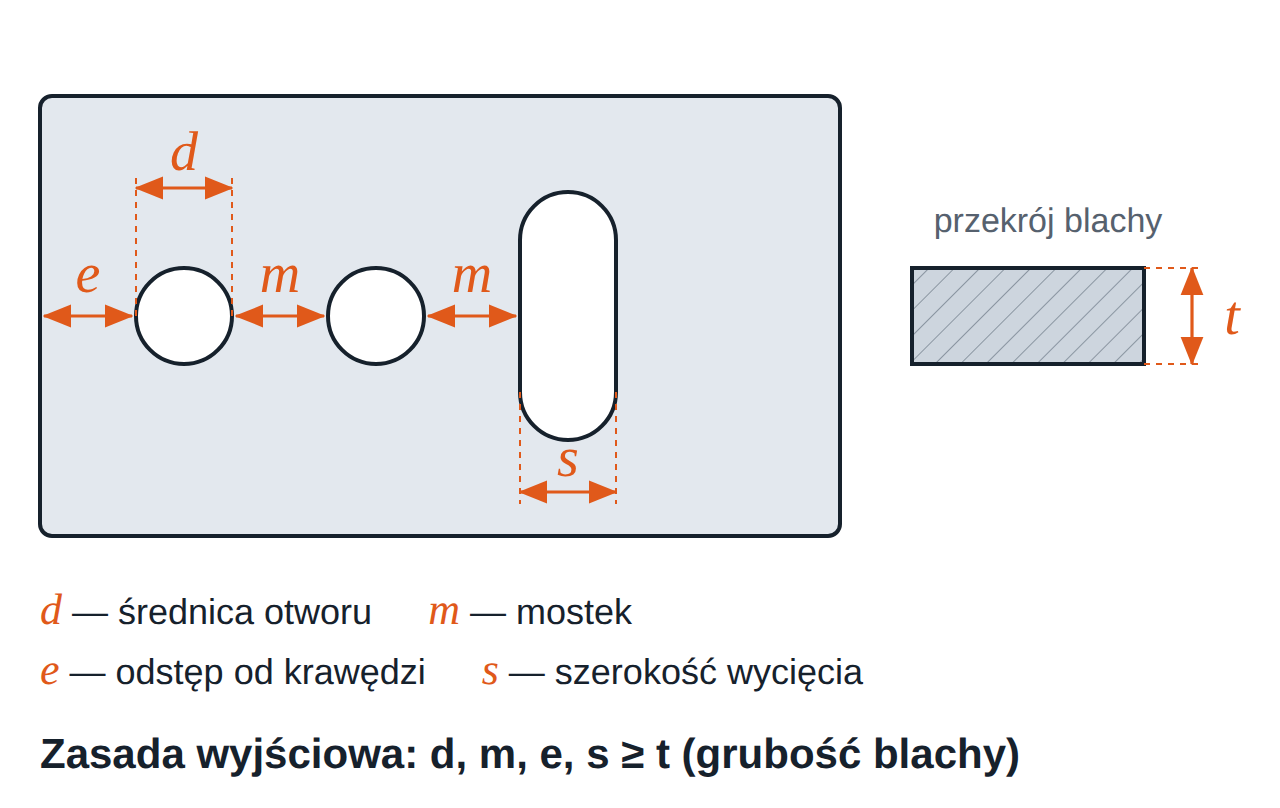
Punktem wyjścia dla blach ze stali konstrukcyjnej jest grubość blachy t:
- średnica otworu d — nie mniejsza niż grubość blachy,
- mostek m między sąsiednimi otworami albo wycięciami — nie węższy niż grubość blachy,
- odstęp e od otworu do krawędzi detalu — nie mniejszy niż grubość blachy,
- szerokość s szczeliny albo wąskiego wycięcia — nie mniejsza niż grubość blachy.
To zasada ostrożna. W wielu przypadkach da się zejść niżej, ale detal zaprojektowany według niej wycina się zwykle powtarzalnie, z czystą krawędzią i bez odkształceń.
Skąd ta zasada
Laser topi materiał w szczelinie, a ciepło rozchodzi się na boki. W małym otworze wiązka wraca blisko miejsca, które przed chwilą cięła — ciepło nie ma dokąd odpłynąć i krawędź się przegrzewa. Otwór wychodzi wtedy nieokrągły albo stożkowy, z przypaleniami. Wąski mostek nagrzewa się z dwóch stron naraz i może się odkształcić albo przepalić, a otwór tuż przy krawędzi potrafi ją wybrzuszyć. Najwyraźniej widać to przy stali konstrukcyjnej ciętej tlenem, gdzie spalanie dokłada ciepła.
Tabela dla typowych grubości
Wartości dla blach ze stali konstrukcyjnej, np. S235JR i DC01. Dwie ostatnie kolumny podają najmniejszą śrubę i najmniejszy gwint, których otwór mieści się w zasadzie jednej grubości: otwór przejściowy pod śrubę według ISO 273 (szereg dokładny) i otwór pod gwint na średnicę wiertła do gwintowania. Gwinty metryczne z szeregu pierwszego wyboru: M2, M2,5, M3, M4, M5, M6, M8, M10, M12, M16, M20.
| Grubość blachy | Otwór, mostek, odstęp | Otwór pod śrubę | Otwór pod gwint |
|---|---|---|---|
| 2 mm | od 2 mm | od M2 (Ø2,2) | od M2,5 (Ø2,05) |
| 3 mm | od 3 mm | od M3 (Ø3,2) | od M4 (Ø3,3) |
| 4 mm | od 4 mm | od M4 (Ø4,3) | od M5 (Ø4,2) |
| 5 mm | od 5 mm | od M5 (Ø5,3) | od M6 (Ø5,0) |
| 6 mm | od 6 mm | od M6 (Ø6,4) | od M8 (Ø6,8) |
| 8 mm | od 8 mm | od M8 (Ø8,4) | od M10 (Ø8,5) |
| 10 mm | od 10 mm | od M10 (Ø10,5) | od M12 (Ø10,2) |
| 12 mm | od 12 mm | od M12 (Ø13) | od M16 (Ø14,0) |
| 15 mm | od 15 mm | od M16 (Ø17) | od M20 (Ø17,5) |
W blachach do 2 mm zasada obejmuje praktycznie wszystkie otwory montażowe.
Przykład: w blasze 5 mm otwór pod gwint M6 (wiertło Ø5,0 mm) mieści się w zasadzie, w blasze 8 mm już nie — tam taki otwór wierci się zwykle po cięciu.
Otwory pasowane i gwinty
W cienkich blachach laser wycina otwór z dokładnością rzędu 0,1 mm. Z grubością rośnie niewielka stożkowatość ścianki, dlatego otwory pasowane — pod kołki, tuleje czy łożyska — zwykle rozwierca się po cięciu. Otwór pod gwint wycina się na średnicę wiertła do gwintowania; informację o gwincie odczytujemy z rysunku PDF.
Kiedy da się zejść poniżej zasady
- Cięcie azotem. Stal nierdzewną, aluminium i cienką stal konstrukcyjną tnie się często w osłonie azotu, bez spalania. Mniej ciepła pozwala wyciąć mniejsze otwory — w cienkich blachach nawet o średnicy około połowy grubości.
- Detale dekoracyjne. W ażurach i napisach, które nie przenoszą obciążeń, węższe mostki bywają do przyjęcia, jeśli niewielkie przebarwienie albo odkształcenie nie ma znaczenia.
- Pojedyncze otwory. Jeden mały otwór w dużym detalu nagrzewa się inaczej niż gęsta siatka otworów.
Takie przypadki omawiamy przy wycenie — czasem mały otwór da się wyciąć, a czasem lepiej przewidzieć go do wiercenia.
Kiedy potrzeba więcej
- Detale nośne. Przy elementach przenoszących obciążenia albo spawanych w pobliżu otworu przyjmuje się zwykle mostki i odstępy od krawędzi rzędu 1,5–2 grubości blachy.
- Otwory przy linii gięcia. Otwór zbyt blisko gięcia odkształca się podczas gięcia. Potrzebny odstęp zależy od grubości, promienia gięcia i szerokości matrycy, dlatego ustala się go z zakładem, który będzie giął detal.
Pozostałe wskazówki dotyczące rysunku opisaliśmy w artykule Jak przygotować plik DXF do cięcia laserowego. Zapytanie z plikami można przesłać przez formularz kontaktowy.