Detal do gięcia — półka, otwory i wycięcia odciążające
Detal wycięty laserem, a potem zagięty na prasie krawędziowej, łatwiej wykonać powtarzalnie, gdy rysunek uwzględnia ograniczenia gięcia. Poniżej zebraliśmy zasady, z których korzystamy przy ocenie rysunków detali giętych — z orientacyjnymi wartościami dla stali konstrukcyjnej.
Jak gnie prasa krawędziowa
Przy gięciu powietrznym blacha opiera się na dwóch krawędziach rowka matrycy, a stempel wciska ją w rowek. Kąt zależy od tego, jak głęboko wejdzie stempel, a promień wewnętrzny — przede wszystkim od szerokości rowka matrycy, oznaczanej literą V. Szerokość rowka dobiera się do grubości blachy: zwykle 6–8 grubości, a w grubszych blachach 8–10 grubości i więcej. Z tego doboru wynika większość zasad opisanych niżej.
Najkrótsza półka
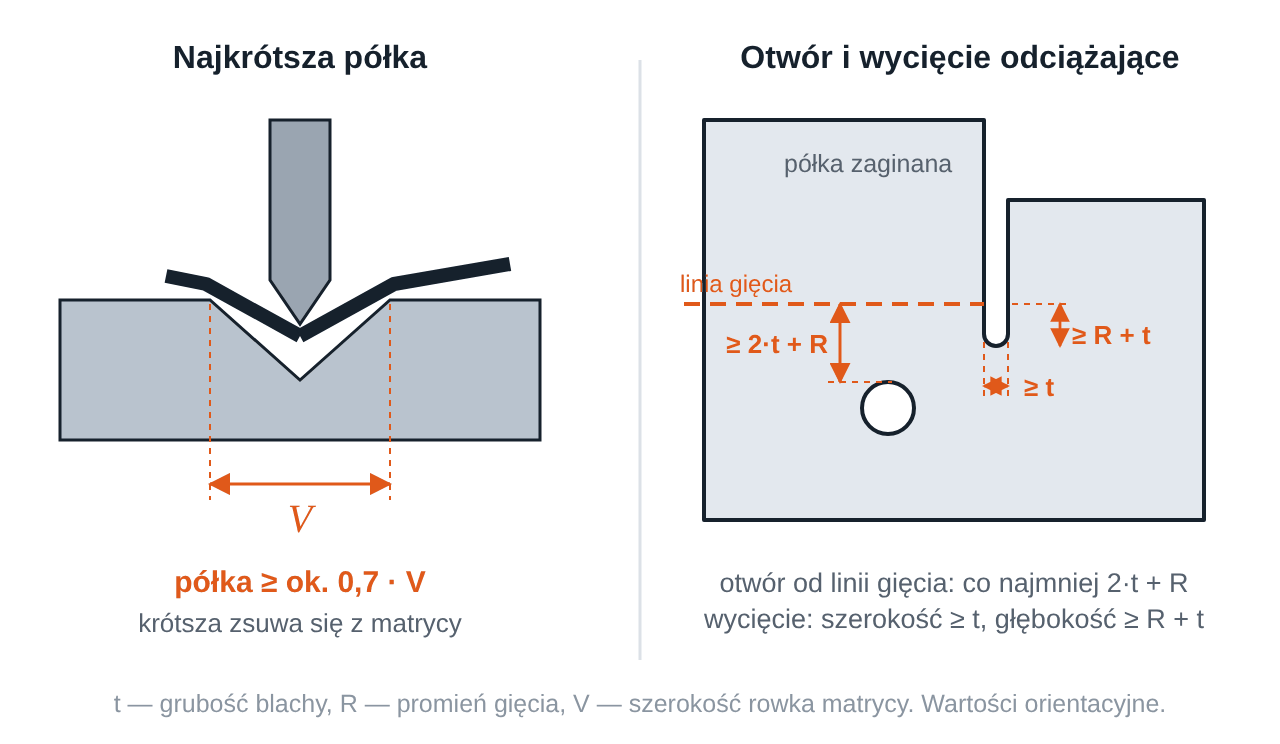
Półka, która w trakcie gięcia zsunie się z krawędzi matrycy, nie zagnie się pod właściwym kątem. Najkrótsza półka — mierzona po zewnętrznej stronie gięcia — ma więc w przybliżeniu 0,7 szerokości rowka matrycy. Orientacyjne wartości dla stali konstrukcyjnej i gięcia pod kątem 90°:
| Grubość blachy | Rowek matrycy V | Najkrótsza półka | Promień wewnętrzny |
|---|---|---|---|
| 1 mm | 6–8 mm | ok. 4–6 mm | ok. 1–1,3 mm |
| 1,5 mm | 10–12 mm | ok. 7–8,5 mm | ok. 1,7–2 mm |
| 2 mm | 12–16 mm | ok. 8,5–11 mm | ok. 2–2,7 mm |
| 3 mm | 20–24 mm | ok. 14–17 mm | ok. 3,3–4 mm |
| 4 mm | 25–32 mm | ok. 18–22 mm | ok. 4–5,3 mm |
| 5 mm | 32–40 mm | ok. 22–28 mm | ok. 5,3–6,7 mm |
| 6 mm | 40–50 mm | ok. 28–35 mm | ok. 6,7–8,3 mm |
| 8 mm | 63–80 mm | ok. 44–56 mm | ok. 10–13 mm |
| 10 mm | 80–100 mm | ok. 56–70 mm | ok. 13–17 mm |
Wartości zależą od narzędzi i gatunku blachy — dla konkretnego detalu podajemy je przy wycenie gięcia. Półkę krótszą od najkrótszej da się czasem uzyskać inaczej, np. wycinając ją dłuższą i skracając po gięciu, ale to dodatkowa operacja.
Otwory przy linii gięcia
Materiał w strefie gięcia się rozciąga, więc otwór leżący zbyt blisko gięcia zmienia kształt — okrągły wychodzi owalny, a krawędź detalu przy nim się wybrzusza. Punktem wyjścia jest odstęp krawędzi otworu od linii gięcia nie mniejszy niż dwie grubości blachy plus promień gięcia (2·t + R). Mierzony na rozwinięciu albo — po zagięciu — od wewnętrznej powierzchni drugiej półki daje w praktyce podobny wynik. Ta sama zasada dotyczy wycięć, otworów podłużnych i krawędzi kształtowych.
Gdy otwór musi leżeć bliżej gięcia, są trzy drogi:
- przesunąć go dalej od gięcia, jeśli pozwala na to konstrukcja,
- przedłużyć wycięcie poza linię gięcia, tak żeby gięcie przechodziło przez otwór, a nie obok niego,
- wykonać otwór po gięciu — wierceniem albo inną obróbką.
Zasady dla otworów w płaskim detalu — średnica, mostek, odstęp od krawędzi — opisaliśmy w artykule Najmniejszy otwór i mostek przy danej grubości blachy.
Wycięcia odciążające
Gdy linia gięcia kończy się na krawędzi, obok której materiał zostaje płaski — np. przy zagięciu tylko części brzegu — blacha w tym miejscu się rozdziera albo wybrzusza. Zapobiega temu wycięcie odciążające na końcu linii gięcia:
- szerokość — nie mniejsza niż grubość blachy,
- głębokość — poza strefę gięcia, czyli co najmniej promień gięcia plus grubość blachy,
- dno wycięcia zaokrąglone, bez ostrego naroża, od którego mogłoby zacząć się pęknięcie.
W narożach skrzynek i obudów, gdzie spotykają się dwa gięcia, stosuje się wycięcie narożne — okrągłe albo prostokątne — które pozwala zagiąć obie ścianki bez nachodzenia materiału.
Promień gięcia a gatunek blachy
Najmniejszy promień, przy którym zewnętrzna strona gięcia nie pęka, zależy od plastyczności blachy. Orientacyjnie:
- DC01 i inne blachy do kształtowania na zimno — promień równy grubości blachy, często mniejszy,
- S235JR — zwykle ok. 1–1,5 grubości blachy,
- S355J2 — zwykle ok. 1,5–2,5 grubości blachy, a blacha mocniej sprężynuje,
- S355MC — stal walcowana termomechanicznie, przeznaczona do kształtowania na zimno — przy tej samej granicy plastyczności co S355J2 pozwala na mniejszy promień.
Promień narysowany w modelu warto dopasować do narzędzi, którymi detal będzie gięty — od promienia zależy długość rozwinięcia, co opisaliśmy w artykule Rozwinięcie blachy giętej — współczynnik K i oś obojętna. Oznaczenia gatunków objaśniliśmy w artykule Oznaczenia stali: S235JR, S355J2+N i dawne St3S, 18G2A.
Kierunek walcowania
Blacha ma kierunek walcowania — ziarna stali i wtrącenia układają się wzdłuż niego. Gięcie, którego linia biegnie wzdłuż kierunku walcowania, łatwiej pęka po zewnętrznej stronie, zwłaszcza w grubszych blachach, w stalach o wyższej wytrzymałości i przy małym promieniu. Bezpieczniej jest, gdy linia gięcia biegnie w poprzek kierunku walcowania.
Gdy kierunek ma znaczenie, informacja na rysunku pozwala nam ułożyć detal na arkuszu właściwie. Ogranicza to swobodę rozkładu, więc przy dużej liczbie detali może nieznacznie zwiększyć odpad.
Krawędź cięta w strefie gięcia
Gięcie przechodzące przez krawędź wyciętą laserem rozciąga ją najmocniej. W grubszych blachach i stalach o wyższej wytrzymałości drobne rowki na powierzchni cięcia i utwardzona warstwa przy krawędzi mogą zapoczątkować pęknięcie. Opisaliśmy to w artykule Strefa wpływu ciepła — co cięcie laserowe robi z krawędzią. W takich detalach pomaga większy promień, gięcie w poprzek kierunku walcowania i stępienie krawędzi w strefie gięcia.
Kolejność gięć i kolizje
W detalach z kilkoma gięciami każda kolejna półka musi zmieścić się obok stempla i belki prasy. Wąskie i głębokie ceowniki, zamknięte profile czy półki zagięte do środka wymagają czasem specjalnych stempli albo innej kolejności gięć. Model 3D albo rysunek detalu po gięciu pozwala nam sprawdzić to przed wyceną — formaty plików opisaliśmy w artykule DXF, DWG, STEP czy PDF — jaki plik wysłać do wyceny.
Lista kontrolna
- półki nie krótsze niż najkrótsza półka dla danej grubości,
- otwory i wycięcia co najmniej 2·t + R od linii gięcia,
- wycięcia odciążające tam, gdzie gięcie kończy się na krawędzi,
- promień gięcia dobrany do gatunku i grubości blachy,
- linia gięcia w poprzek kierunku walcowania, gdy ma to znaczenie,
- na rysunku wymiary ważne dla funkcji detalu po gięciu.
Tolerancje detali giętych opisaliśmy w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku. Gięcie na prasie krawędziowej wykonujemy u siebie i wyceniamy indywidualnie — opisaliśmy to na stronie gięcie blach. Rysunek detalu chętnie przejrzymy przed wyceną — można go przesłać przez formularz kontaktowy.