Rozwinięcie blachy giętej — współczynnik K i oś obojętna
Detal gięty wycina się z płaskiego kształtu — rozwinięcia. Jego długość nie jest sumą wymiarów zewnętrznych: przy gięciu blacha po zewnętrznej stronie się wydłuża, a po wewnętrznej skraca. Poniżej opisujemy, jak liczy się rozwinięcie i skąd biorą się różnice między wynikami z różnych programów CAD.
Oś obojętna
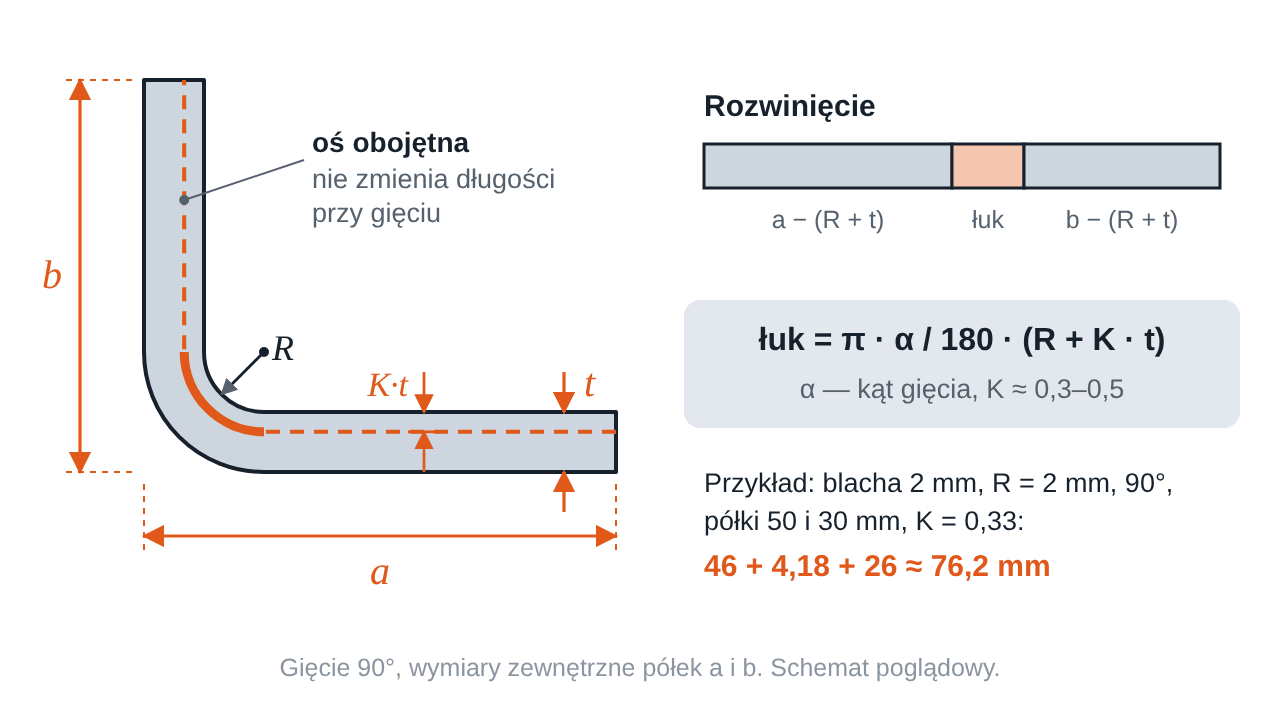
Przy gięciu zewnętrzna strona blachy się rozciąga, a wewnętrzna ściska. Między nimi leży warstwa, której długość się nie zmienia — oś obojętna. Długość rozwinięcia to długość tej warstwy. W płaskiej blasze oś obojętna leży w połowie grubości, a przy gięciu przesuwa się w stronę wewnętrznej powierzchni.
Współczynnik K
Położenie osi obojętnej opisuje współczynnik K — odległość osi od wewnętrznej powierzchni gięcia podzielona przez grubość blachy. Przyjmuje zwykle wartości od ok. 0,3 do 0,5 i zależy przede wszystkim od stosunku promienia wewnętrznego R do grubości blachy t. Przy małym promieniu oś przesuwa się mocniej do środka gięcia, przy dużym — zostaje bliżej połowy grubości.
Norma DIN 6935 podaje przybliżenie: k = 0,65 + 0,5 · lg(R/t), dla R/t od ok. 0,65 do 5, przy czym współczynnik K używany w programach CAD to połowa tej wartości. Powyżej R/t = 5 przyjmuje się K = 0,5.
| R/t | K według DIN 6935 |
|---|---|
| 1 | 0,33 |
| 2 | 0,40 |
| 3 | 0,44 |
| 5 | 0,50 |
Rzeczywisty współczynnik zależy też od gatunku blachy, narzędzi i sposobu gięcia, dlatego zakłady gnące wyznaczają go z prób na własnych prasach.
Długość łuku gięcia
Odcinek osi obojętnej w strefie gięcia to łuk o promieniu R + K·t. Jego długość — nazywana naddatkiem na gięcie — wynosi:
gdzie α to kąt gięcia w stopniach, czyli kąt, o który blacha zostaje zagięta — dla kątownika 90°. Długość rozwinięcia to suma prostych odcinków półek i łuków wszystkich gięć.
Przykład
Kątownik z blachy 2 mm, wymiary zewnętrzne półek 50 i 30 mm, gięcie 90°, promień wewnętrzny R = 2 mm, czyli R/t = 1 i K ≈ 0,33:
- proste odcinki półek: 50 − (R + t) = 46 mm oraz 30 − (R + t) = 26 mm,
- łuk gięcia: π/2 · (2 + 0,33 · 2) = 1,571 · 2,66 ≈ 4,18 mm,
- rozwinięcie: 46 + 26 + 4,18 ≈ 76,2 mm.
Rozwinięcie jest o ok. 3,8 mm krótsze od sumy wymiarów zewnętrznych (80 mm). Tę różnicę nazywa się ubytkiem na gięcie; dla gięcia 90° wynosi ona 2 · (R + t) minus długość łuku.
Przy K = 0,5 łuk miałby 4,71 mm, a rozwinięcie — 76,7 mm. Pół milimetra na jednym gięciu to niewiele, ale w detalu z czterema gięciami różnica rośnie do dwóch milimetrów. Dlatego dwa programy CAD z różnymi ustawieniami K dają dla tego samego modelu rozwinięcia różnej długości.
Promień zależy od narzędzi
W gięciu powietrznym promień wewnętrzny wynika głównie z szerokości rowka matrycy — dla stali konstrukcyjnej wynosi zwykle ok. jednej szóstej tej szerokości. Promień przyjęty w modelu 3D, który nie odpowiada narzędziom, daje rozwinięcie liczone dla innego gięcia, niż powstanie na prasie. Dobór matrycy do grubości blachy i najkrótszą półkę opisaliśmy w artykule Detal do gięcia — półka, otwory i wycięcia odciążające.
Wymiary zewnętrzne czy wewnętrzne
Rysunek detalu giętego wymiaruje się po zewnętrznej albo po wewnętrznej stronie półek. Obie drogi są dobre, jeśli na rysunku widać, która została wybrana — przy blasze 3 mm różnica na każdej półce to 3 mm. Wymiary ważne dla funkcji detalu, np. wymiar wewnętrzny ceownika, w który wchodzi inny element, warto oznaczyć — pozwala nam to dobrać kolejność gięć tak, żeby te wymiary były najdokładniejsze.
Jak pracujemy z rozwinięciami
Detal gięty tniemy z rozwinięcia zapisanego w pliku DXF. Gdy gniemy go u siebie, sprawdzamy rozwinięcie z rysunkiem albo modelem detalu po gięciu i z narzędziami, którymi będziemy go giąć — dlatego do pliku DXF przydaje się rysunek PDF albo model STEP. Formaty plików opisaliśmy w artykule DXF, DWG, STEP czy PDF — jaki plik wysłać do wyceny, a gięcie — na stronie gięcie blach.
Mamy nadzieję, że opis ułatwi przygotowanie rozwinięć. Pytania o konkretny detal chętnie omówimy — rysunek można przesłać przez formularz kontaktowy.