Szczelina cięcia laserowego i kompensacja toru wiązki
Wiązka lasera usuwa materiał na szerokości kilku dziesiątych milimetra. Żeby detal miał wymiar z rysunku, program maszyny prowadzi wiązkę obok linii konturu — przesuniętą o połowę szerokości szczeliny. Poniżej opisujemy, jak to działa i co z tego wynika dla rysunku.
Szczelina
Szczelina to pas materiału, który wiązka topi, a gaz wydmuchuje. Jej szerokość zależy od grubości blachy, materiału, gazu i dyszy — w blachach stalowych wynosi od ok. 0,1 mm w cienkich blachach do kilku dziesiątych milimetra w grubszych. Przy cięciu plazmą szczelina jest kilkakrotnie szersza; porównanie obu metod opisaliśmy w artykule Laser fiber a plazma.
Kompensacja
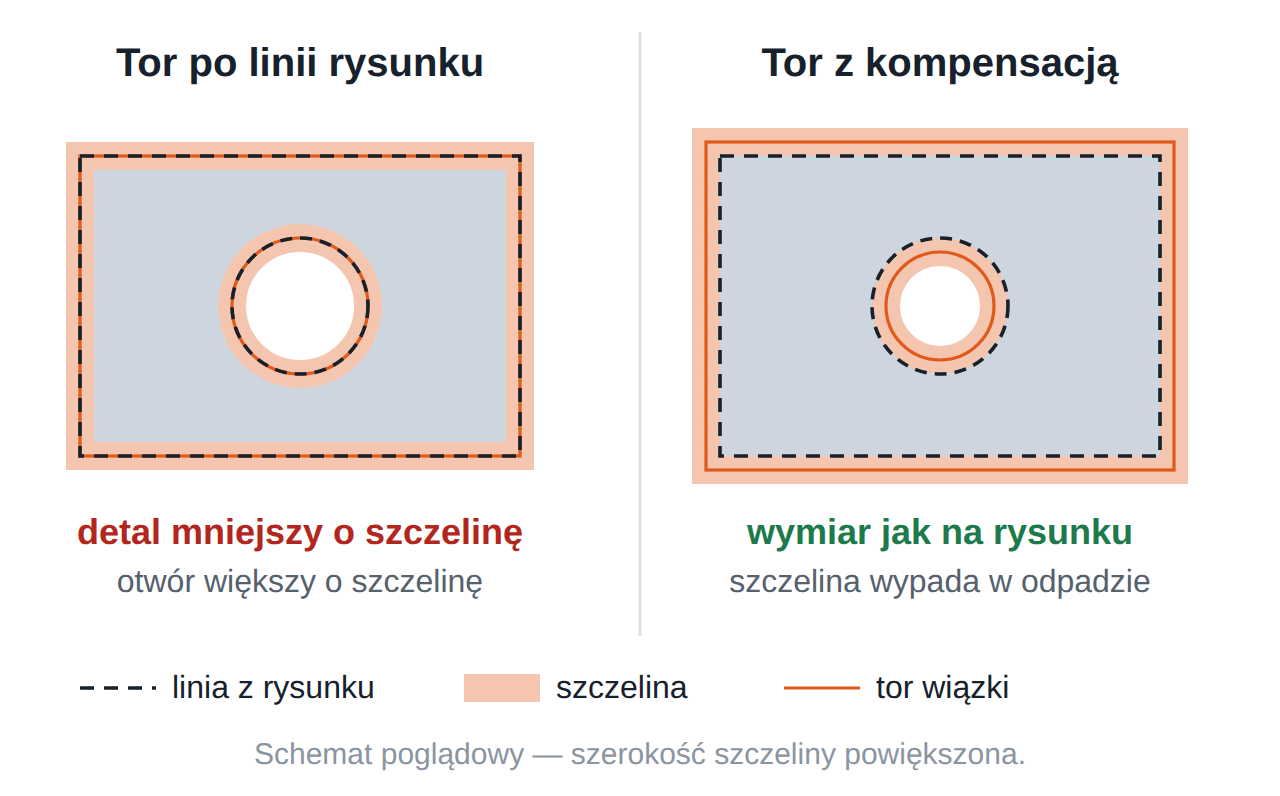
Gdyby wiązka biegła dokładnie po linii rysunku, połowa szczeliny wypadłaby w detalu. Wymiar zewnętrzny byłby mniejszy o szerokość szczeliny, a otwory — większe o tyle samo. Program maszyny przesuwa więc tor wiązki o połowę szczeliny: na zewnątrz obrysu i do środka otworów. Szczelina wypada wtedy w odpadzie, a detal ma wymiar z rysunku.
Wartość kompensacji dobieramy osobno dla gatunku i grubości blachy, gazu i dyszy.
Co z tego wynika dla rysunku
- Wymiar nominalny. Detal rysuje się w wymiarze, który ma mieć po wycięciu — bez naddatków i pomniejszeń na szczelinę. Pozostałe wskazówki dotyczące pliku zebraliśmy w artykule Jak przygotować plik DXF do cięcia laserowego.
- Wąskie wycięcia. Wycięcia węższego niż szczelina nie da się wykonać z kompensacją — powstaje wtedy co najwyżej pojedyncze nacięcie o szerokości szczeliny. W praktyce szerokość wycięcia przyjmuje się nie mniejszą niż grubość blachy, co opisaliśmy w artykule Najmniejszy otwór i mostek przy danej grubości blachy.
- Połączenia na wpust. W połączeniach czop–wpust tolerancja cięcia dotyczy obu elementów. Wpust szerszy od czopa o niewielki luz — rzędu dziesiątych części milimetra, zależnie od grubości blachy i sposobu montażu — pozwala złożyć elementy bez dopasowywania. Wielkość luzu chętnie omówimy przy konkretnym detalu.
Stożkowatość w grubszych blachach
W grubszych blachach szczelina ma nieco inną szerokość przy górnej i przy dolnej powierzchni, więc ścianka cięcia nie jest dokładnie prostopadła. Wymiar mierzony na górze i na dole detalu może się różnić zwykle o kilka setnych do kilku dziesiątych milimetra. Gdy ma to znaczenie, informacja na rysunku, która strona detalu jest wymiarowa, pozwala nam ułożyć go na arkuszu właściwą stroną do góry. Zapis takich wymagań opisaliśmy w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku.
Odstępy na arkuszu
Detale na arkuszu układamy z odstępem dobranym do grubości blachy, żeby ciepło z jednego cięcia nie odkształcało sąsiedniego detalu. Detale o prostych krawędziach da się czasem ułożyć na wspólnej linii cięcia — jedna szczelina oddziela wtedy dwa detale.
Mamy nadzieję, że opis ułatwi przygotowanie rysunków. Pytania o konkretny detal chętnie omówimy — rysunek można przesłać przez formularz kontaktowy.