Grat po cięciu laserowym — gratowanie i stępianie krawędzi
Krawędź po cięciu laserowym jest zwykle równa i gotowa do dalszej obróbki. Na dolnej stronie detalu mogą jednak zostać drobne nadtopienia — grat — a same krawędzie są ostre. Poniżej opisujemy, skąd się biorą, kiedy mają znaczenie i jak się je usuwa.
Skąd się bierze grat
Gaz tnący wydmuchuje stopiony metal ze szczeliny w dół, przez dolną powierzchnię blachy. Część metalu krzepnie, zanim zostanie usunięta, i zostaje na dolnej krawędzi jako drobne kropelki albo cienki zadzior. Na górnej krawędzi grat praktycznie nie występuje.
Więcej gratu zostaje zwykle:
- przy cięciu azotem w grubszych blachach — bez spalania stopiony metal jest chłodniejszy i bardziej lepki, więc trudniej go wydmuchać,
- w ostrych narożach i małych otworach, gdzie głowica zwalnia,
- przy blasze z rdzą albo łuszczącą się zgorzeliną,
- w aluminium i stali nierdzewnej, które cięte azotem mają skłonność do drobnego gratu na dolnej krawędzi.
Wpływ gazu na krawędź opisaliśmy w artykule Tlen czy azot — krawędź po cięciu a malowanie i spawanie.
Co jeszcze widać na krawędzi
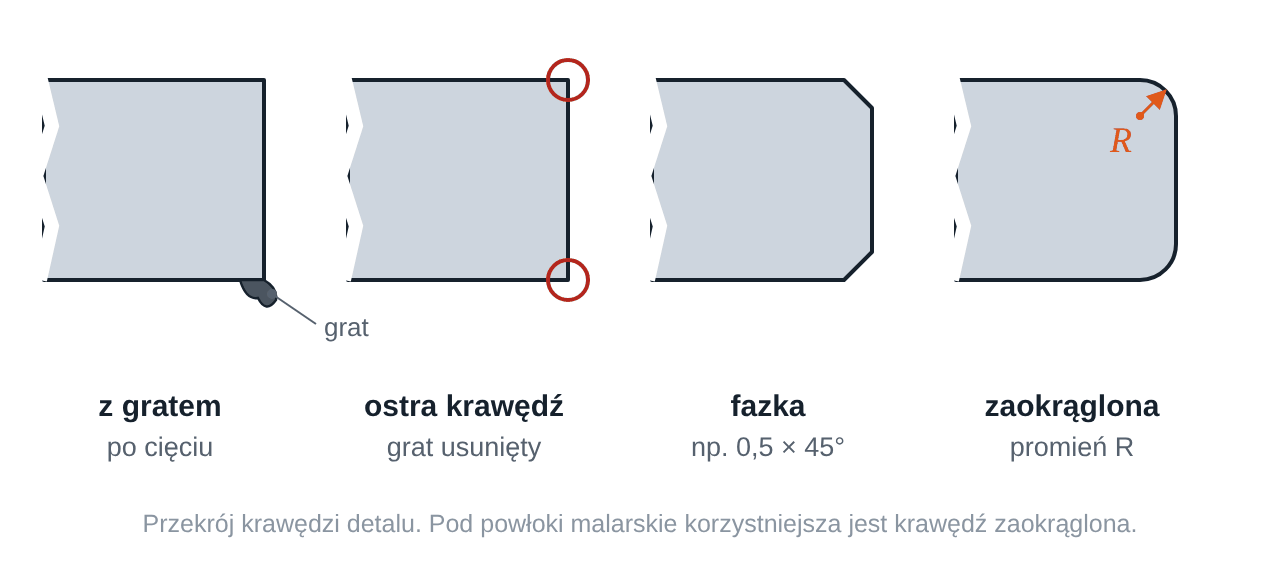
- Ostra krawędź. Nawet bez gratu krawędź po cięciu ma ostry, prostokątny profil, który może skaleczyć i na którym powłoka malarska jest cieńsza.
- Ślad mikropołączenia. Niewielki występ w miejscu, w którym detal trzymał się arkusza — opisaliśmy go w artykule Mikropołączenia — dlaczego detal trzyma się arkusza.
- Przypalone naroża. W grubszych blachach ostre naroża i małe otwory nagrzewają się mocniej, co widać jako zaokrąglenie albo nadtopienie naroża.
- Rowki na powierzchni cięcia. Drobne, regularne ślady ruchu wiązki — ich głębokość opisuje chropowatość według PN-EN ISO 9013, przywołanej w artykule Tolerancje cięcia laserowego i jak opisać je na rysunku.
Kiedy krawędź się gratuje
- detal będzie trzymany w ręku albo dotykany w gotowym wyrobie — obudowy, osłony, uchwyty,
- detal będzie malowany — powłoka na krawędzi stępionej jest grubsza i trwalsza,
- detal przylega do innego elementu albo jest powierzchnią prowadzącą,
- grat przeszkadza w montażu — np. w otworze, przez który przechodzi śruba albo kołek,
- przed gięciem, gdy krawędź cięta wypada w strefie gięcia.
W detalach konstrukcyjnych, które zostaną zespawane albo ukryte, drobny grat na dolnej krawędzi zwykle nie ma znaczenia.
Metody gratowania
| Metoda | Do jakich detali |
|---|---|
| Ręcznie: pilnik, gratownik, szlifierka | pojedyncze sztuki i duże detale |
| Szlifierka taśmowa albo szczotkowa (gratowarka przelotowa) | detale płaskie w seriach; usuwa grat i lekko zaokrągla krawędzie, także w otworach |
| Obróbka wibracyjna (wygładzanie w kształtkach ściernych) | małe detale w dużych ilościach |
| Śrutowanie | przygotowanie do malowania; usuwa zgorzelinę i tlenki, ale nie zastępuje gratowania — przywarty grat usuwa się wcześniej |
| Fazowanie frezem albo pogłębiaczem | konkretna fazka na wybranej krawędzi lub otworze |
Fazka czy promień
Fazka to ścięcie krawędzi pod kątem, zwykle 45°, np. 0,5 × 45°. Promień to zaokrąglenie krawędzi łukiem, np. R1. Gratowarki przelotowe dają zwykle niewielki promień, a fazkę konkretnego wymiaru wykonuje się frezem albo pogłębiaczem. Pod powłoki malarskie korzystniejszy jest promień — farba układa się na nim równiej niż na ostrej krawędzi fazki. Opisaliśmy to w artykule Jak zabezpieczyć detale ze stali czarnej przed korozją.
Jak opisać krawędzie na rysunku
- uwaga ogólna, np. „krawędzie stępić” albo „usunąć grat i ostre krawędzie” — dotyczy wszystkich krawędzi bez osobnego oznaczenia,
- konkretna fazka albo promień przy wybranej krawędzi lub otworze, np. „0,5 × 45°” albo „R1”,
- stan krawędzi według PN-EN ISO 13715 — norma określa symbol, którym oznacza się dopuszczalny grat albo wymagane stępienie krawędzi,
- krawędzie, na których nie może być śladu mikropołączeń.
Wymagania dotyczące krawędzi omawiamy przy wycenie — wpływają na sposób cięcia i na to, czy detal wymaga dodatkowej obróbki. Rysunek z wymaganiami można przesłać przez formularz kontaktowy.